
Empilhadeira parada: como a locação com manutenção reduz prejuízos na PME
Uma empilhadeira parada pode interromper uma sequência inteira de tarefas que depende da movimentação de materiais. Para a pequena ou média empresa,…
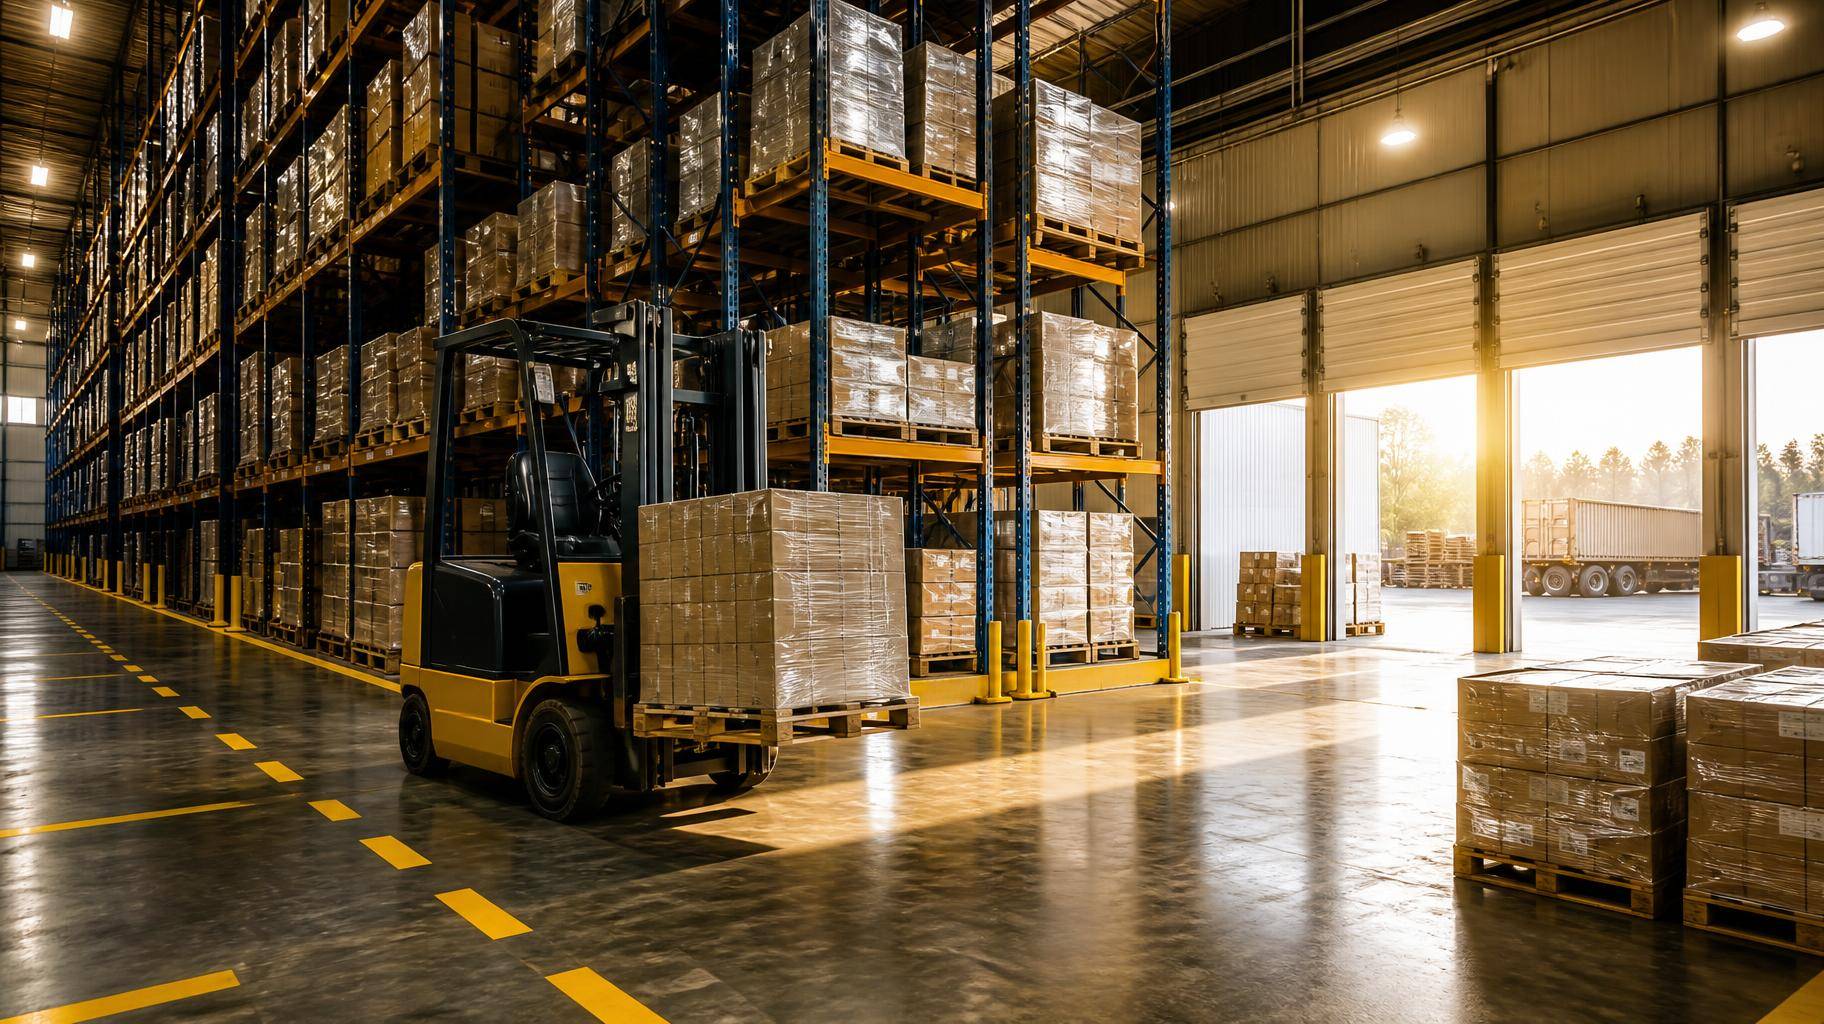
O endereçamento de estoque define uma parte relevante do tempo de ciclo do pedido. Aplicar a Curva ABC à movimentação física permite posicionar os itens mais requisitados perto da separação e da expedição, reduzindo deslocamentos improdutivos, horas de empilhadeira e espera entre a liberação do pedido e o carregamento.
Em uma distribuidora regional, por exemplo, um pallet de produto expedido dezenas de vezes por dia não deveria disputar acesso com materiais de baixa saída em uma área remota. A decisão exige dados de movimentação e restrições operacionais, não apenas uma leitura do valor financeiro armazenado.
O endereço de cada SKU determina a distância, os acessos e as interferências que o operador enfrenta para separar ou reabastecer uma carga. Quanto mais longe estiver um item de alto giro, maior tende a ser o tempo acumulado de deslocamento, mesmo que cada viagem adicional pareça pequena isoladamente.
Esse efeito aparece no ciclo completo da operação. A empilhadeira leva mais tempo para chegar ao pallet, retirar a carga, deslocá-la até a área de consolidação e retornar ao próximo atendimento. Consequentemente, surgem filas para reposição, separação e expedição, sobretudo nos horários de pico.
Um atacadista pode ter corredores tecnicamente bem ocupados e, ainda assim, perder capacidade diária por causa de um endereçamento inadequado. Produtos de alta saída guardados nos últimos módulos obrigam o equipamento a cruzar o armazém repetidas vezes, enquanto posições próximas às docas permanecem ocupadas por itens com baixa movimentação.
A Curva ABC aplicada ao layout classifica os itens pela relevância operacional, com foco na frequência de saídas, coletas, reposições ou movimentações. Dessa forma, ela orienta onde cada produto deve ficar para reduzir o esforço interno de atendimento, e não somente quanto capital ele representa no estoque.
A lógica 80/20 é uma referência útil: uma parcela menor dos itens costuma concentrar uma parcela expressiva das movimentações. Contudo, essa proporção não é uma regra fixa. Em alguns estoques, 15% dos SKUs geram a maior parte das linhas expedidas; em outros, a concentração é menor devido à sazonalidade, ao mix amplo ou às exigências de clientes específicos.
Para esse objetivo, a análise deve usar históricos de pedidos em um período representativo, como 60, 90 ou 180 dias. Vale considerar unidades movimentadas, número de ordens atendidas, quantidade de acessos ao endereço e frequência de reabastecimento. O faturamento pode complementar a análise, porém não substitui o dado de giro físico.
Os itens A são os produtos que concentram mais movimentações e, portanto, exigem acesso rápido e previsível. Os itens B têm giro intermediário e devem ocupar posições com boa conectividade. Já os itens C registram baixa saída e podem permanecer em áreas mais distantes, desde que o armazenamento preserve segurança e integridade.
Uma indústria de alimentos, por exemplo, pode classificar como A as embalagens e insumos consumidos todos os dias pela linha de produção, mesmo que tenham valor unitário modesto. Por outro lado, uma peça cara de manutenção pode entrar na classe C sob a ótica do deslocamento, caso seja retirada poucas vezes ao ano.
A Curva ABC gera resultado operacional ao vincular a classe de giro a zonas físicas e regras de endereçamento. A prioridade é encurtar o trajeto médio dos itens A sem criar riscos, bloqueios de corredor ou conflitos com outros fluxos do armazém.
Comece desenhando o fluxo real, da entrada ao recebimento, da armazenagem ao picking e da separação à expedição. Em seguida, localize as docas, as áreas de staging, os pontos de recarga, os corredores de maior tráfego e as posições que exigem manobras adicionais. O melhor endereço não é necessariamente o mais próximo em linha reta, e sim aquele que reduz o percurso seguro e repetível.
As zonas A devem ficar nas posições mais acessíveis do fluxo de saída, preferencialmente em níveis baixos ou médios, conforme o tipo de operação e o equipamento utilizado. Pallets de alto giro podem ficar próximos à área de separação, enquanto o estoque de reserva ocupa posições superiores ou módulos adjacentes que facilitem o reabastecimento.
As zonas B funcionam como faixa intermediária e ajudam a evitar a saturação das áreas nobres. Já os itens C podem seguir para extremidades do depósito, níveis mais altos ou áreas de menor passagem. Ainda assim, materiais frágeis, controlados por lote ou sujeitos a validade requerem regras próprias de armazenagem.
A separação entre picking e reserva reduz viagens longas durante o atendimento do pedido. Para os itens A, a empresa pode manter uma quantidade de cobertura na área de coleta e programar reabastecimentos em janelas que não disputem o mesmo corredor com a expedição.
Essa configuração exige parâmetros bem definidos de estoque mínimo, máximo e ponto de reposição. Sem esse controle, a área de picking fica vazia nos picos e obriga a empilhadeira a buscar pallets na reserva sob pressão, anulando parte do ganho obtido com o novo layout.
A reorganização baseada na Curva ABC deve respeitar as características da carga, do porta-pallet e do equipamento. Posicionar um item A perto da expedição só é correto se o endereço suportar seu peso, suas dimensões, sua frequência de acesso e a operação segura de retirada.
O peso e a estabilidade da carga definem os níveis adequados de armazenagem. Pallets pesados costumam demandar posições inferiores, enquanto volumes leves podem ocupar níveis mais altos. Também é necessário verificar a capacidade residual das estruturas, a condição dos pallets e a necessidade de contenção para cargas instáveis.
A largura dos corredores influencia diretamente a escolha da empilhadeira e o tempo de manobra. Equipamentos contrabalançados precisam de áreas maiores do que empilhadeiras retráteis, por exemplo. Além disso, a altura útil do galpão, o raio de giro, o piso e a capacidade de elevação condicionam a viabilidade de cada zona.
Reduzir a distância dos itens A não basta se a mudança concentrar todas as atividades em um único corredor ou em uma única doca. A Curva ABC precisa orientar um fluxo balanceado, no qual a proximidade com a expedição não provoque congestionamento entre empilhadeiras, separadores e conferentes.
Uma alternativa prática é definir rotas preferenciais por família de produtos, doca de destino ou tipo de pedido. Em operações com ondas de separação, o supervisor pode programar o reabastecimento dos itens A antes do pico de picking. Dessa maneira, os equipamentos deixam de competir pelo mesmo espaço durante a janela mais crítica.
A seleção do equipamento também merece revisão. Uma paleteira elétrica pode atender transferências curtas e repetitivas em uma zona de picking, liberando a empilhadeira retrátil para retiradas em altura. Essa divisão reduz o uso de um recurso mais caro em tarefas que não exigem elevação ou alcance vertical.
A eficácia da Curva ABC no armazém deve ser comprovada por indicadores comparáveis antes e depois da reorganização. A percepção da equipe ajuda a identificar problemas, porém a decisão sobre manter ou ajustar o novo arranjo depende de dados operacionais coletados por turno, área e tipo de pedido.
Meça a distância percorrida pelas empilhadeiras, por telemetria, apontamento de rotas ou estimativa baseada no mapa do armazém. Acompanhe também o tempo de ciclo da empilhadeira, desde a atribuição da tarefa até sua conclusão, e o tempo de separação por linha ou por pedido.
Filas na expedição, taxa de ocupação dos equipamentos, número de reabastecimentos emergenciais e produtividade por operador completam a leitura. Se a distância cair, mas a fila de conferência aumentar, o problema apenas mudou de etapa. Por isso, a análise deve enxergar o fluxo inteiro.
A implantação da Curva ABC deve ocorrer por ondas controladas, priorizando os poucos itens que geram maior volume de viagens. Essa abordagem permite validar os ganhos no layout existente, corrigir conflitos de endereço e preservar o nível de serviço durante a transição.
Primeiro, extraia o histórico de movimentações e elimine distorções evidentes, como pedidos extraordinários ou transferências administrativas. Depois, valide a lista com a equipe de expedição, os operadores de empilhadeira e o planejamento. Eles conhecem restrições que os relatórios nem sempre registram, como docas com horários específicos ou pallets de difícil manuseio.
Transfira inicialmente uma família de itens A para a zona prioritária e registre os indicadores definidos. Após observar o comportamento por alguns ciclos operacionais, ajuste a capacidade de picking, as rotas e os parâmetros de reposição. A revisão periódica é necessária, pois promoções, sazonalidade e alterações no mix modificam o padrão de giro.
A Curva ABC torna o armazém mais produtivo ao aproximar a localização física dos produtos de sua frequência real de saída. O método funciona melhor ao combinar giro, endereçamento, segurança, capacidade dos equipamentos e desenho das rotas, em vez de tratar a troca de endereço como uma correção isolada.
O passo decisivo é comparar distância percorrida, tempo de separação, ciclo da empilhadeira, filas na expedição e ocupação dos recursos antes e depois da mudança. Com essa medição, supervisores de logística e engenheiros de produção conseguem comprovar onde o layout liberou capacidade e quais pontos ainda exigem ajuste.
Dicas (22) Notícias (1) Operação (22) Segmentos (1) Segurança (9) Sem categoria (4) Serviços (6) Sustentabilidade (2) Tecnologia (4)
Uma empilhadeira parada pode interromper uma sequência inteira de tarefas que depende da movimentação de materiais. Para a pequena ou média empresa,…
A locação de empilhadeiras deixa de ser uma alternativa operacional válida quando a decisão parte de premissas erradas, como exigir uma frota…
Uma empilhadeira que custa pouco por mês, porém fica indisponível no dia de maior expedição, pode elevar o custo logístico. A redução…